Tabel găuri de filetat: metric, pas fin, UNC/UNF și G — diametrul corect al burghiului înainte de tarodare
Diametre de burghiu pentru filete M1,6–M30, UNC/UNF și G (BSP); cum influențează procentul de filet momentul și rezistența; de ce tarozii de deformare au nevoie de o gaură mai mare.
Cea mai frecventă cauză a ruperii tarozilor nu este tarodul, ci gaura. O gaură cu 0,2 mm mai mică mărește vizibil volumul de material de îndepărtat și momentul; se rupe chiar și un tarod HSS-E. Această notă adună tabelul căutat zilnic în orice atelier și explică logica din spatele lui.
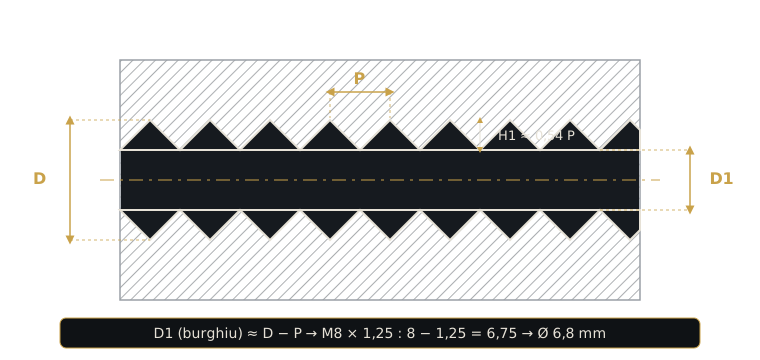
Regulă: diametrul burghiului ≈ diametrul filetului − pasul
Pentru filetele metrice, regula practică a găurii de filetat este:
D1 ≈ D − P (D: diametrul nominal al filetului, P: pasul)
Pentru M8 × 1,25: 8 − 1,25 = 6,75 → burghiu Ø 6,8 mm. Pentru M10 × 1,5: 10 − 1,5 = 8,5 mm. La toleranța standard 6H rezultă circa 75 % înălțime de filet, în acord cu tabelele DIN 336.
Metric normal (M) — DIN 13
| Filet | Pas (mm) | Burghiu Ø (mm) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Metric fin (MF)
| Filet | Burghiu Ø (mm) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (țoli)
| Filet | Burghiu (țol) | Burghiu Ø (mm) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
Filet de țeavă G (BSP) — cilindric
| Filet | Spire/țol | Burghiu Ø (mm) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
Valorile G sunt recomandările DIN 336; unele tabele dau în schimb diametrul interior (de ex. 18,6 mm pentru G 1/2), ambele convenții fiind folosite. La filetele de țeavă conice NPT și NPTF gaura depinde de adâncimea filetului și de conicitate; folosiți tabelul producătorului de tarozi. Filetele de etanșare critice se verifică cu calibre.
Procentul de filet: țintiți 60–75 %, nu 100 %
Mulți operatori găuresc mai mic pentru că „filetul complet e mai rezistent”. Adevărul este invers:
- Trecerea de la 75 % la 100 % înălțime de filet crește rezistența la tracțiune a filetului cu doar circa 5 %.
- Aceeași schimbare crește momentul de tarodare de 2–3 ori. De aici vin ruperile, uzura și filetele smulse.
- Oțel și inox: 65–75 %. Aluminiu și materiale ductile: 60–70 %. Fonta poate ajunge la 75–80 %.
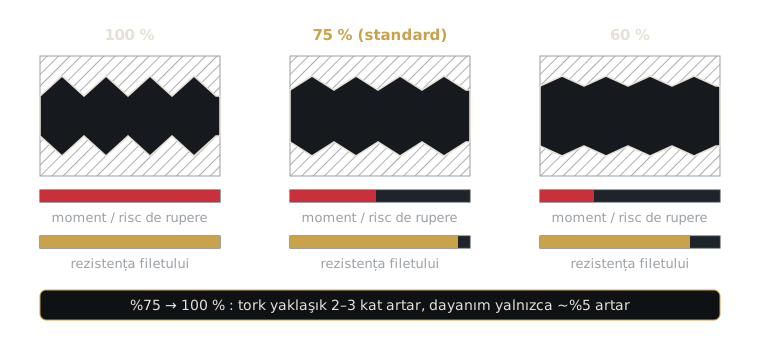
Valorile din tabel țintesc exact acest interval. O gaură mai mică nu ajută tarodul.
Tarozi de deformare: gaura se face mai mare
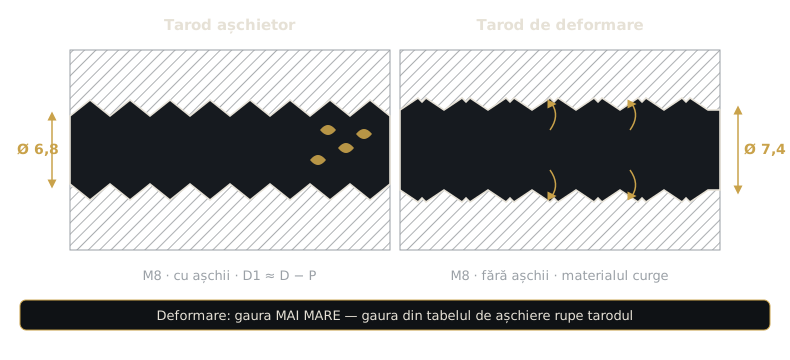
Tarodul de deformare nu așchiază; deplasează plastic materialul în profilul filetului. Deoarece vârful filetului se formează din material deplasat, gaura se execută mai mare decât pentru tarodul așchietor:
| Filet | Așchietor Ø | Deformare Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Un tarod de deformare într-o gaură din tabelul pentru așchiere se rupe aproape sigur. Tarozii de deformare se folosesc doar în materiale ductile (aluminiu, aliaje de cupru, oțel cu carbon redus, inox austenitic) cu alungire peste ~8 %; niciodată în fontă. Diametrele pentru tarozi de deformare variază cu circa ±0,1 mm în funcție de producător și înălțimea de filet vizată; tabelul producătorului are prioritate.
Trei cazuri în afara tabelului
- Filete acoperite: dacă șurubul trebuie să intre după zincare sau fosfatare, folosiți tarod cu toleranță 6G și un burghiu cu o dimensiune mai mare.
- Adâncimea găurii înfundate: adâncime = adâncimea filetului + lungimea conului de atac + spațiu pentru așchii. Cu tarod elicoidal lăsați cel puțin 2–3 pași.
- Uzura burghiului: un burghiu uzat execută gaura sub cotă. Dacă ruperile de tarozi cresc, măsurați mai întâi burghiul cu micrometrul.
Listă rapidă de verificare
- Burghiu ales din tabel și verificat cu D − P.
- Așchiere sau deformare? Deformarea folosește tabelul mai mare.
- Rezervă de adâncime lăsată la găurile înfundate.
- 6G ales când filetul se acoperă ulterior.
- Filetele critice verificate cu calibru trece / nu trece.
Valorile din tabele sunt de referință, în acord cu DIN 336 și cataloagele uzuale ale producătorilor; la toleranțe speciale folosiți tabelul producătorului. Steel Wing livrează tarozi de mașină MCI Tool din stoc, în HSS-E și HSS-E-PM, cu canale elicoidale, cu con de atac elicoidal și de deformare; să alegem împreună dimensiunea și tipul potrivit aplicației dvs.