Tabela de furos para rosca: métrica, fina, UNC/UNF e G — o diâmetro certo da broca antes de roscar
Diâmetros de broca para roscas M1,6–M30, UNC/UNF e G (BSP); como a percentagem de rosca afeta binário e resistência; porque os machos de deformação precisam de furo maior.
A causa mais comum da quebra de machos não é o macho, mas o furo. Um furo 0,2 mm mais pequeno aumenta visivelmente o volume de material a remover e o binário; até um macho HSS-E quebra. Esta nota reúne a tabela que qualquer oficina procura todos os dias e explica a lógica por trás dela.
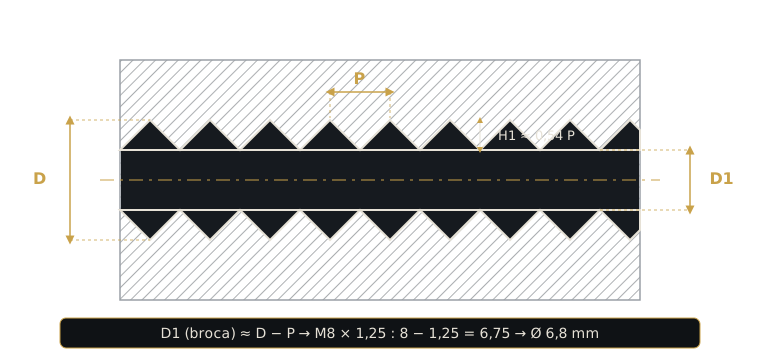
Regra: diâmetro da broca ≈ diâmetro da rosca − passo
Para roscas métricas, a regra prática do furo para macho é:
D1 ≈ D − P (D: diâmetro nominal da rosca, P: passo)
Para M8 × 1,25: 8 − 1,25 = 6,75 → broca Ø 6,8 mm. Para M10 × 1,5: 10 − 1,5 = 8,5 mm. Com a tolerância standard 6H isto dá cerca de 75 % de altura de rosca e coincide com as tabelas DIN 336.
Métrica normal (M) — DIN 13
| Rosca | Passo (mm) | Broca Ø (mm) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Métrica fina (MF)
| Rosca | Broca Ø (mm) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (polegada)
| Rosca | Broca (pol.) | Broca Ø (mm) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
Rosca de tubo G (BSP) — cilíndrica
| Rosca | Fios/pol. | Broca Ø (mm) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
Os valores G são as brocas recomendadas pela DIN 336; algumas tabelas indicam antes o diâmetro menor (p. ex. 18,6 mm para G 1/2) e ambas as convenções estão em uso. Nas roscas de tubo cónicas NPT e NPTF o furo depende da profundidade da rosca e da conicidade; use a tabela do fabricante do macho. Roscas de vedação críticas verificam-se com calibres.
Percentagem de rosca: aponte a 60–75 %, não a 100 %
Muitos operadores furam mais pequeno porque «rosca completa é mais forte». É o contrário:
- Passar de 75 % para 100 % de altura de rosca aumenta a resistência à tração da rosca apenas cerca de 5 %.
- A mesma mudança aumenta o binário de roscagem 2–3 vezes. É daí que vêm quebras, desgaste e roscas arrancadas.
- Aço e inox: 65–75 %. Alumínio e materiais dúcteis: 60–70 %. Ferro fundido pode ir a 75–80 %.
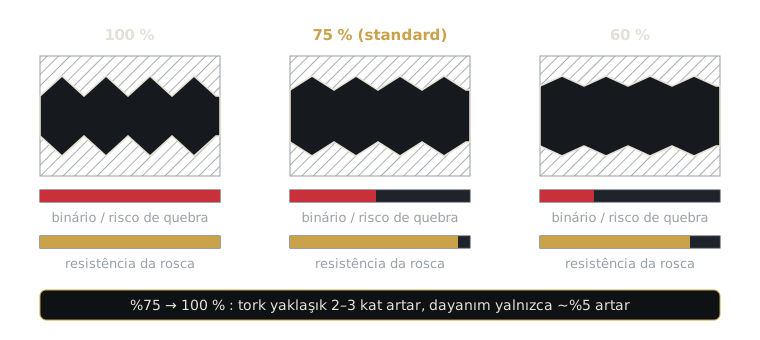
Os valores da tabela apontam exatamente a esta faixa. Um furo mais pequeno não ajuda o macho.
Machos de deformação: o furo faz-se maior
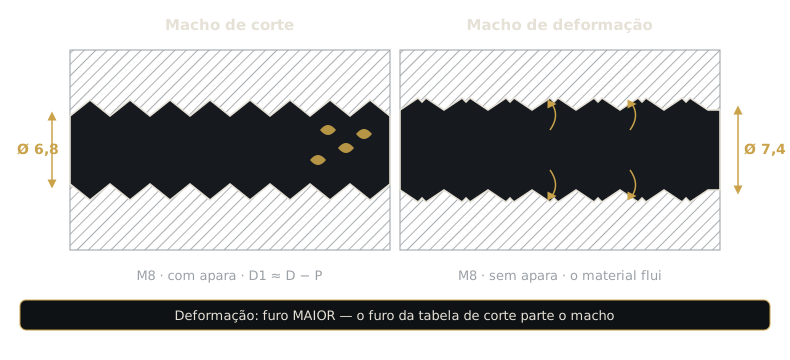
O macho de deformação não corta apara; desloca plasticamente o material para o perfil da rosca. Como a crista se forma a partir do material deslocado, o furo faz-se maior do que para um macho de corte:
| Rosca | Corte Ø | Deformação Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Um macho de deformação num furo da tabela de corte quebra quase de certeza. Usa-se só em materiais dúcteis (alumínio, ligas de cobre, aço de baixo carbono, inox austenítico) com alongamento acima de ~8 %; nunca em ferro fundido. Os diâmetros para machos de deformação variam cerca de ±0,1 mm entre fabricantes e altura de rosca pretendida; a tabela do fabricante prevalece.
Três casos fora da tabela
- Roscas revestidas: se o parafuso tiver de entrar após zincagem ou fosfatação, use macho com tolerância 6G e uma broca um tamanho acima.
- Profundidade do furo cego: profundidade = profundidade da rosca + comprimento do chanfro + espaço para aparas. Com macho helicoidal deixe pelo menos 2–3 passos de folga.
- Desgaste da broca: uma broca gasta fura abaixo da cota. Se as quebras de machos aumentarem, meça primeiro a broca com micrómetro.
Lista rápida de verificação
- Broca escolhida na tabela e confirmada com D − P.
- Corte ou deformação? Deformação usa a tabela maior.
- Folga de profundidade deixada nos furos cegos.
- 6G escolhido quando a rosca é revestida depois.
- Roscas críticas verificadas com calibre passa / não passa.
Os valores das tabelas são de referência, coerentes com a DIN 336 e os catálogos habituais dos fabricantes; para tolerâncias especiais use a tabela do fabricante. A Steel Wing fornece machos de máquina MCI Tool de stock em HSS-E e HSS-E-PM, de canal helicoidal, de entrada helicoidal e de deformação; escolhamos juntos o tamanho e o tipo certos para a sua aplicação.