Tabela otworów pod gwint: metryczny, drobnozwojny, UNC/UNF i G — właściwa średnica wiertła przed gwintowaniem
Średnice wierteł pod gwint M1,6–M30, UNC/UNF i G (BSP); jak procent wysokości gwintu wpływa na moment i wytrzymałość; dlaczego gwintowniki wygniatające wymagają większego otworu.
Najczęstszą przyczyną łamania gwintowników nie jest gwintownik, lecz otwór. Otwór wywiercony o 0,2 mm za mały wyraźnie zwiększa objętość usuwanego materiału i moment; łamie się nawet gwintownik HSS-E. Ta notatka zbiera tabelę, której każdy warsztat szuka codziennie, i wyjaśnia logikę, która za nią stoi.
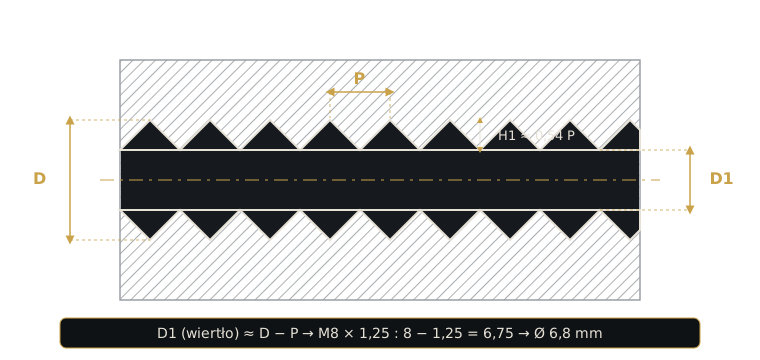
Reguła: średnica wiertła ≈ średnica gwintu − skok
Dla gwintów metrycznych praktyczna reguła otworu pod gwintownik:
D1 ≈ D − P (D: średnica nominalna gwintu, P: skok)
Dla M8 × 1,25: 8 − 1,25 = 6,75 → wiertło Ø 6,8 mm. Dla M10 × 1,5: 10 − 1,5 = 8,5 mm. Przy standardowej tolerancji 6H daje to około 75 % wysokości gwintu i zgadza się z tabelami DIN 336.
Metryczny zwykły (M) — DIN 13
| Gwint | Skok (mm) | Wiertło Ø (mm) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Metryczny drobnozwojny (MF)
| Gwint | Wiertło Ø (mm) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (cale)
| Gwint | Wiertło (cal) | Wiertło Ø (mm) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
Gwint rurowy G (BSP) — walcowy
| Gwint | Zwojów/cal | Wiertło Ø (mm) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
Wartości G to zalecenia DIN 336; niektóre tabele podają zamiast nich średnicę rdzenia (np. 18,6 mm dla G 1/2), oba podejścia są w użyciu. Dla gwintów rurowych stożkowych NPT i NPTF otwór zależy od głębokości gwintu i stożka; stosuj tabelę producenta gwintowników. Krytyczne gwinty uszczelniające sprawdzaj sprawdzianami.
Procent wysokości gwintu: cel 60–75 %, nie 100 %
Wielu operatorów wierci mniejsze otwory, bo „pełny gwint jest mocniejszy”. Jest odwrotnie:
- Przejście z 75 % na 100 % wysokości gwintu zwiększa wytrzymałość gwintu na rozciąganie tylko o około 5 %.
- Ta sama zmiana zwiększa moment gwintowania 2–3 razy. Stąd pęknięcia, zużycie i wyrwane gwinty.
- Stal i nierdzewna: 65–75 %. Aluminium i materiały ciągliwe: 60–70 %. Żeliwo może dochodzić do 75–80 %.
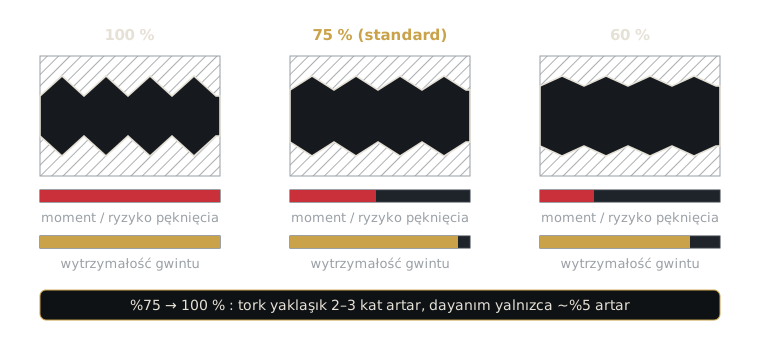
Wartości z tabeli celują dokładnie w ten zakres. Mniejszy otwór nie pomaga gwintownikowi.
Gwintowniki wygniatające: otwór wierci się większy
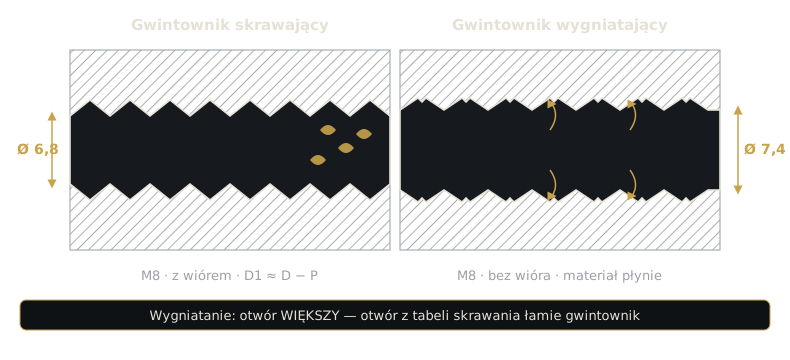
Gwintownik wygniatający nie skrawa; plastycznie przemieszcza materiał w profil gwintu. Ponieważ wierzchołek gwintu powstaje z przemieszczonego materiału, otwór wierci się większy niż pod gwintownik skrawający:
| Gwint | Skrawający Ø | Wygniatający Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Gwintownik wygniatający w otworze z tabeli dla skrawających niemal na pewno pęknie. Wygniatające stosuje się tylko w materiałach ciągliwych (aluminium, stopy miedzi, stal niskowęglowa, nierdzewna austenityczna) o wydłużeniu powyżej ok. 8 %; nigdy w żeliwie. Średnice pod gwintowniki wygniatające różnią się o ok. ±0,1 mm zależnie od producenta i docelowej wysokości gwintu; obowiązuje tabela producenta.
Trzy przypadki spoza tabeli
- Gwinty powlekane: jeśli śruba ma pasować po cynkowaniu lub fosforanowaniu, użyj gwintownika z tolerancją 6G i wiertła o rozmiar większego.
- Głębokość otworu ślepego: głębokość = głębokość gwintu + długość nakroju + miejsce na wióry. Przy gwintowniku z rowkami śrubowymi zostaw co najmniej 2–3 skoki luzu.
- Zużycie wiertła: zużyte wiertło wierci pod wymiar. Jeśli pęknięcia gwintowników się nasilają, najpierw zmierz średnicę wiertła mikrometrem.
Krótka lista kontrolna
- Wiertło dobrane z tabeli i sprawdzone wzorem D − P.
- Skrawanie czy wygniatanie? Wygniatanie — większa tabela.
- W otworze ślepym zostawiony zapas głębokości.
- Wybrano 6G, gdy gwint jest później powlekany.
- Krytyczne gwinty sprawdzone sprawdzianem przechodnim / nieprzechodnim.
Wartości w tabelach są referencyjne, zgodne z DIN 336 i katalogami producentów; przy tolerancjach specjalnych obowiązuje tabela producenta. Steel Wing dostarcza gwintowniki maszynowe MCI Tool z magazynu w gatunkach HSS-E i HSS-E-PM, z rowkami śrubowymi, ze skośnym nakrojem i wygniatające; dobierzmy razem właściwy rozmiar i typ do Twojego zastosowania.