Kılavuz delik çapı tablosu: metrik, ince diş, UNC/UNF ve G dişlerde doğru matkap çapı
M1,6'dan M30'a, UNC/UNF ve G (BSP) dişleri için kılavuz öncesi matkap çapları; diş yüksekliği yüzdesinin tork ve dayanıma etkisi; ovalama kılavuzunda neden daha büyük delik gerekir.
Kılavuz kırılmalarının en yaygın nedeni kılavuzun kendisi değil, delik çapıdır. 0,2 mm küçük delinmiş bir delik, kılavuzun kaldırması gereken malzeme hacmini ve torku belirgin biçimde artırır; HSS-E kılavuz da olsa kırılır. Bu yazı, atölyede her gün aranan tabloyu tek yerde toplar ve tablonun arkasındaki mantığı açıklar.
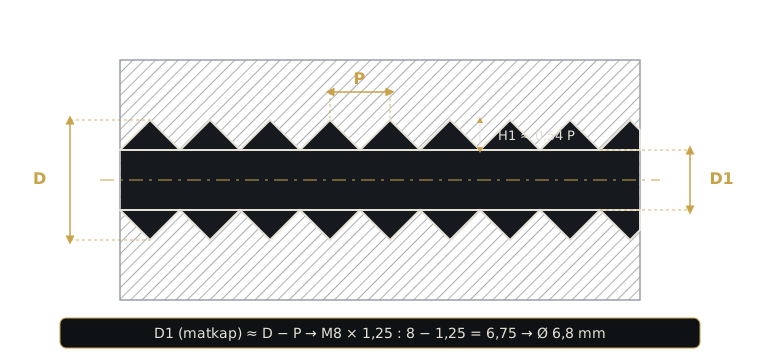
Formül: matkap çapı ≈ diş çapı − adım
Metrik dişlerde kılavuz öncesi delik çapı için pratik kural şudur:
D1 ≈ D − P (D: nominal diş çapı, P: adım)
M8 × 1,25 için 8 − 1,25 = 6,75 → Ø 6,8 mm matkap. M10 × 1,5 için 10 − 1,5 = 8,5 mm. Bu kural standart 6H toleranslı dişte yaklaşık %75 diş yüksekliği verir; DIN 336 tablolarındaki değerlerle birebir örtüşür.
Metrik normal diş (M) — DIN 13
| Diş | Adım (mm) | Matkap Ø (mm) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Metrik ince diş (MF)
| Diş | Matkap Ø (mm) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (inç)
| Diş | Matkap (inç) | Matkap Ø (mm) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
G (BSP) boru dişi — silindirik
| Diş | Diş/inç | Matkap Ø (mm) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
G dişi değerleri DIN 336 tavsiye çaplarıdır; bazı tablolar bunun yerine diş dibi çapını (ör. G 1/2 için 18,6 mm) verir, iki yaklaşım da kullanımdadır. NPT ve NPTF gibi konik boru dişlerinde delik çapı diş derinliğine ve konikliğe bağlıdır; her üreticinin kendi tablosu kullanılır. Kritik sızdırmazlık dişlerinde mastar kontrolü şarttır.
Diş yüksekliği yüzdesi: %100 değil, %60–75 hedefleyin
Pek çok operatör "tam diş daha sağlam" diye deliği küçük deler. Gerçek bunun tersidir:
- %75 diş yüksekliğinden %100'e çıkmak, dişin çekme dayanımını yalnızca %5 civarında artırır.
- Aynı değişiklik kılavuz torkunu 2–3 kat artırır. Kırılma, aşınma ve yüzey bozulması buradan gelir.
- Çelik ve paslanmazda %65–75, alüminyum ve sünek malzemelerde %60–70 yeterlidir. Dökme demirde %75–80'e çıkılabilir.
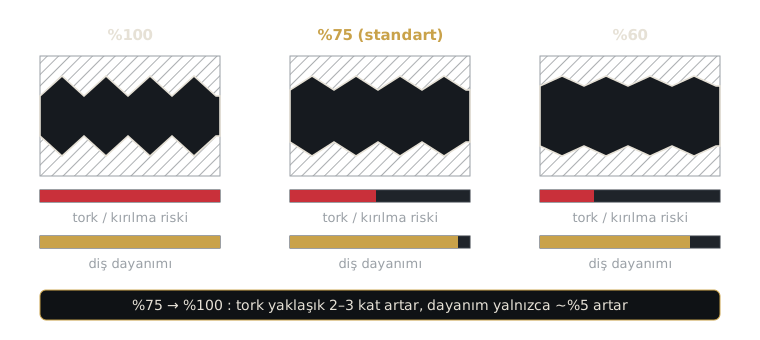
Tablodaki değerler tam da bu bandı hedefler. Deliği küçültmek kılavuza iyilik değildir.
Ovalama (form) kılavuzu: delik daha büyük delinir
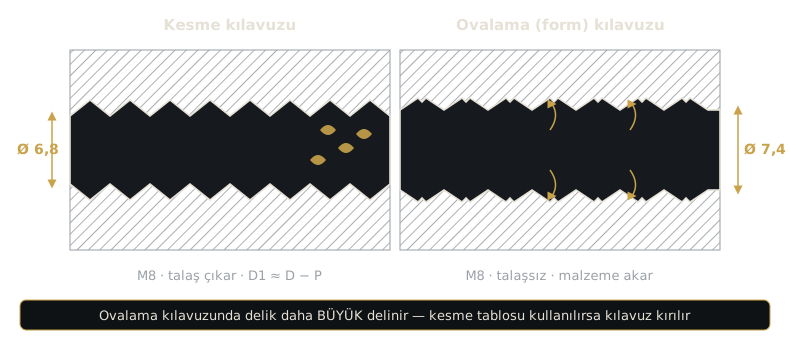
Ovalama kılavuzu talaş kaldırmaz; malzemeyi plastik olarak diş profiline akıtır. Dişin tepesi, akan malzemeden oluştuğu için delik, kesme kılavuzundan daha büyük delinir:
| Diş | Kesme kılavuzu Ø | Ovalama kılavuzu Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Kesme tablosundaki çapla ovalama kılavuzu kullanmak kılavuzu neredeyse kesin kırar. Ovalama kılavuzu yalnızca sünek malzemelerde (alüminyum, bakır alaşımları, düşük karbonlu çelik, östenitik paslanmaz) ve uzama değeri %8'in üzerindeyse kullanılır; dökme demirde kullanılmaz. Ovalama çapları üreticiye ve hedeflenen diş yüksekliğine göre ±0,1 mm değişir; kılavuz üreticisinin tablosu esastır.
Tablonun dışında kalan üç durum
- Kaplamalı dişler: Çinko veya fosfat kaplama sonrası dişe cıvata geçecekse 6G toleranslı kılavuz ve bir üst matkap çapı kullanılır.
- Kör delik derinliği: Delik derinliği = diş derinliği + kılavuz pilot boyu + talaş payı. Spiral kanallı kılavuzda en az 2–3 adım boşluk bırakın.
- Matkap aşınması: Aşınmış matkap deliği küçük deler. Kılavuz kırılması artmışsa önce matkap çapını mikrometre ile ölçün.
Hızlı kontrol listesi
- Çapı tabloya göre seçtim, formülle (D − P) doğruladım.
- Kesme mi ovalama mı? Ovalama ise büyük tablo.
- Kör delikte derinlik payı bıraktım.
- Kaplama sonrası diş gerekiyorsa 6G seçtim.
- Kritik dişleri diş mastarıyla (geçer / geçmez) doğruladım.
Tablolardaki değerler DIN 336 ve yaygın üretici katalogları ile uyumlu referans değerlerdir; özel toleranslarda üretici tablosunu esas alın. Steel Wing olarak MCI Tool makine kılavuzlarını HSS-E ve HSS-E-PM kalitelerinde, spiral kanallı, spiral uçlu ve ovalama tiplerinde stoktan tedarik ediyoruz; uygulamanız için doğru çap ve tipi birlikte seçelim.