Таблица отверстий под резьбу: метрическая, мелкая, UNC/UNF и G — правильный диаметр сверла перед нарезанием
Диаметры сверл под резьбу M1,6–M30, UNC/UNF и G (BSP); как процент высоты резьбы влияет на момент и прочность; почему раскатникам нужно отверстие больше.
Самая частая причина поломки метчика — не метчик, а отверстие. Отверстие, просверленное на 0,2 мм меньше, заметно увеличивает объём снимаемого материала и момент; ломается даже метчик HSS-E. Эта заметка собирает таблицу, которую ищут в цеху каждый день, и объясняет логику за ней.
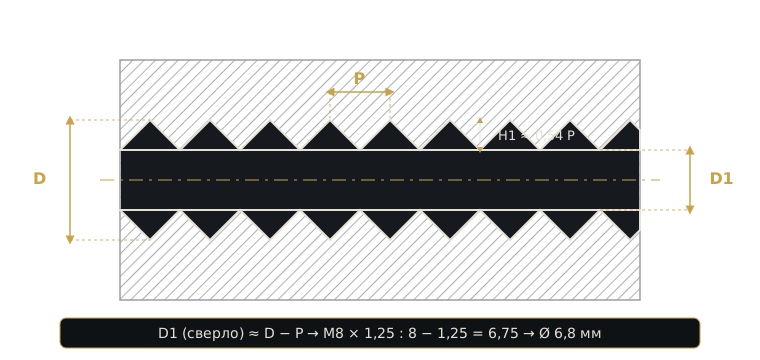
Правило: диаметр сверла ≈ диаметр резьбы − шаг
Для метрической резьбы практическое правило для отверстия под метчик:
D1 ≈ D − P (D: номинальный диаметр резьбы, P: шаг)
Для M8 × 1,25: 8 − 1,25 = 6,75 → сверло Ø 6,8 мм. Для M10 × 1,5: 10 − 1,5 = 8,5 мм. При стандартном допуске 6H это даёт около 75 % высоты резьбы и совпадает с таблицами DIN 336.
Метрическая основная (M) — DIN 13
| Резьба | Шаг (мм) | Сверло Ø (мм) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Метрическая мелкая (MF)
| Резьба | Сверло Ø (мм) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (дюймы)
| Резьба | Сверло (дюйм) | Сверло Ø (мм) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
Трубная резьба G (BSP) — цилиндрическая
| Резьба | Ниток/дюйм | Сверло Ø (мм) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
Значения для G — рекомендации DIN 336; в некоторых таблицах вместо них указан внутренний диаметр (например, 18,6 мм для G 1/2), применяются оба подхода. Для конических трубных резьб NPT и NPTF отверстие зависит от глубины резьбы и конусности; используйте таблицу производителя метчиков. Ответственные уплотнительные резьбы проверяются калибрами.
Процент высоты резьбы: цель 60–75 %, а не 100 %
Многие операторы сверлят меньше, считая, что «полная резьба прочнее». На деле наоборот:
- Переход с 75 % на 100 % высоты резьбы повышает прочность резьбы на разрыв лишь примерно на 5 %.
- То же изменение увеличивает момент нарезания в 2–3 раза. Отсюда поломки, износ и рваная резьба.
- Сталь и нержавейка: 65–75 %. Алюминий и вязкие материалы: 60–70 %. Чугун допускает 75–80 %.
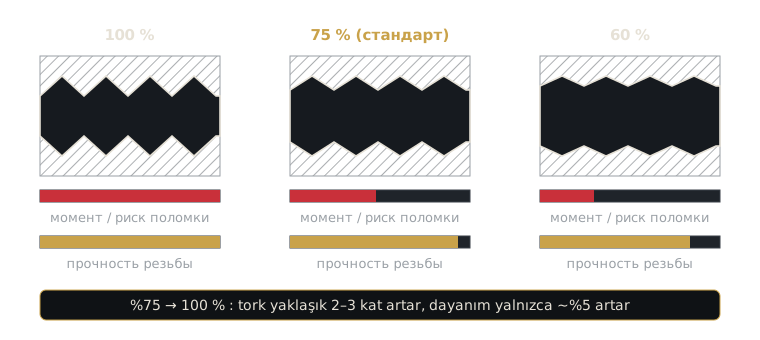
Значения таблицы нацелены именно на этот диапазон. Меньшее отверстие метчику не помогает.
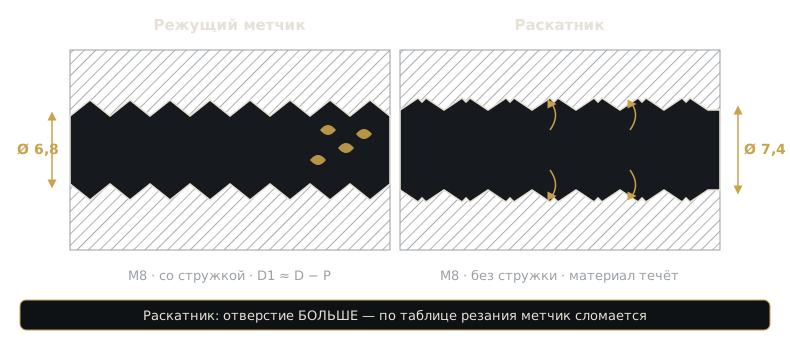
Раскатники (бесстружечные метчики): отверстие сверлится больше
Раскатник не снимает стружку; он пластически выдавливает материал в профиль резьбы. Поскольку вершина резьбы образуется из вытесненного материала, отверстие сверлится больше, чем под режущий метчик:
| Резьба | Режущий Ø | Раскатник Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Раскатник в отверстии по таблице для режущих метчиков почти наверняка сломается. Раскатники применяют только в вязких материалах (алюминий, медные сплавы, низкоуглеродистая сталь, аустенитная нержавейка) с удлинением выше ~8 %; никогда в чугуне. Диаметры под раскатники различаются примерно на ±0,1 мм в зависимости от производителя и заданной высоты резьбы; ориентируйтесь на таблицу изготовителя метчика.
Три случая вне таблицы
- Резьба под покрытие: если болт должен входить после цинкования или фосфатирования, берите метчик с допуском 6G и сверло на размер больше.
- Глубина глухого отверстия: глубина = глубина резьбы + длина заборной части + место для стружки. Со спиральным метчиком оставляйте не менее 2–3 шагов.
- Износ сверла: изношенное сверло даёт меньший диаметр. Если поломки метчиков участились, сначала измерьте сверло микрометром.
Короткий чек-лист
- Сверло выбрано по таблице и проверено по D − P.
- Резание или раскатка? Для раскатки — большая таблица.
- В глухом отверстии оставлен запас глубины.
- Выбран 6G, если резьба покрывается после нарезания.
- Ответственные резьбы проверены калибром ПР/НЕ.
Значения таблиц — справочные, согласованы с DIN 336 и каталогами производителей; при специальных допусках используйте таблицу производителя. Steel Wing поставляет машинные метчики MCI Tool со склада в исполнениях HSS-E и HSS-E-PM, со спиральной канавкой, с винтовым заборным конусом и раскатники; подберём размер и тип для вашей задачи вместе.