Tabla de brocas para roscar: métrica, fina, UNC/UNF y G — el diámetro correcto antes de pasar el macho
Diámetros de broca para roscas M1,6–M30, UNC/UNF y G (BSP); cómo el porcentaje de rosca afecta al par y la resistencia; por qué los machos de laminar necesitan un agujero mayor.
La causa más común de rotura de machos no es el macho, sino el agujero. Un agujero taladrado 0,2 mm más pequeño aumenta claramente el volumen de material a eliminar y el par; incluso un macho HSS-E se rompe. Esta nota reúne la tabla que cualquier taller busca a diario y explica la lógica que hay detrás.
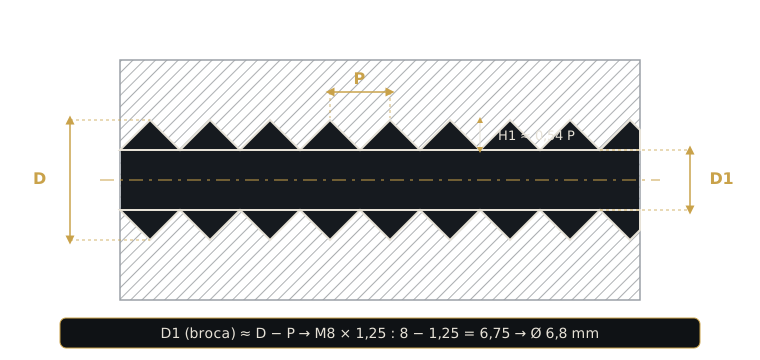
Regla: diámetro de broca ≈ diámetro de rosca − paso
Para roscas métricas, la regla práctica del agujero para el macho es:
D1 ≈ D − P (D: diámetro nominal de la rosca, P: paso)
Para M8 × 1,25: 8 − 1,25 = 6,75 → broca Ø 6,8 mm. Para M10 × 1,5: 10 − 1,5 = 8,5 mm. Con la tolerancia estándar 6H esto da aproximadamente 75 % de altura de rosca y coincide con las tablas DIN 336.
Métrica normal (M) — DIN 13
| Rosca | Paso (mm) | Broca Ø (mm) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Métrica fina (MF)
| Rosca | Broca Ø (mm) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (pulgadas)
| Rosca | Broca (pulg.) | Broca Ø (mm) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
Rosca de tubo G (BSP) — cilíndrica
| Rosca | Hilos/pulg. | Broca Ø (mm) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
Los valores G son las brocas recomendadas por DIN 336; algunas tablas dan en su lugar el diámetro menor (p. ej. 18,6 mm para G 1/2) y ambas convenciones están en uso. En las roscas de tubo cónicas NPT y NPTF el agujero depende de la profundidad de rosca y de la conicidad; use la tabla del fabricante del macho. Las roscas de estanqueidad críticas se comprueban con calibres.
Porcentaje de rosca: apunte a 60–75 %, no a 100 %
Muchos operarios taladran más pequeño porque «la rosca completa es más fuerte». Es al revés:
- Pasar del 75 % al 100 % de altura de rosca aumenta la resistencia a tracción de la rosca solo alrededor de un 5 %.
- El mismo cambio multiplica el par de roscado por 2–3. De ahí vienen roturas, desgaste y roscas arrancadas.
- Acero e inoxidable: 65–75 %. Aluminio y materiales dúctiles: 60–70 %. La fundición puede llegar a 75–80 %.
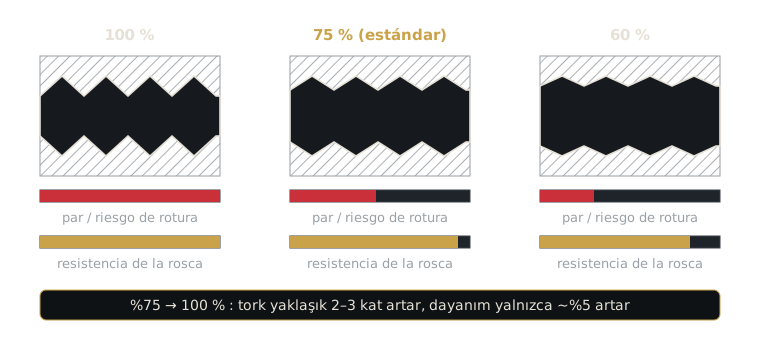
Los valores de la tabla apuntan justo a esta banda. Un agujero más pequeño no le hace ningún favor al macho.
Machos de laminar: el agujero se taladra mayor
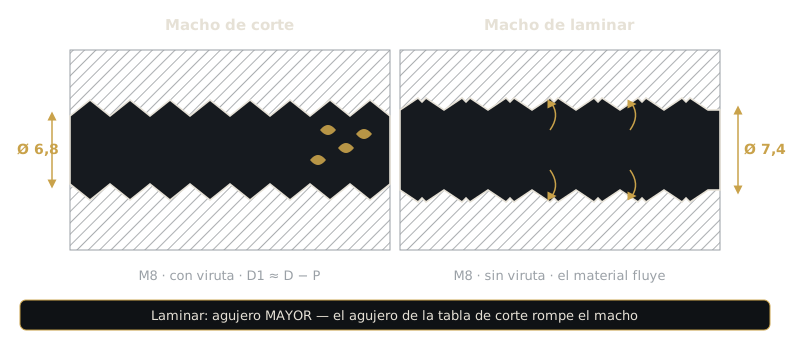
El macho de laminar no arranca viruta; desplaza plásticamente el material hacia el perfil de rosca. Como la cresta se forma con material desplazado, el agujero se taladra mayor que para un macho de corte:
| Rosca | Corte Ø | Laminar Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Un macho de laminar en un agujero de la tabla de corte se rompe casi con seguridad. Solo se usa en materiales dúctiles (aluminio, aleaciones de cobre, acero de bajo carbono, inoxidable austenítico) con alargamiento superior a ~8 %; nunca en fundición. Los diámetros para machos de laminar varían unos ±0,1 mm según el fabricante y la altura de rosca objetivo; manda la tabla del fabricante.
Tres casos fuera de la tabla
- Roscas recubiertas: si el tornillo debe entrar tras el cincado o fosfatado, use macho con tolerancia 6G y una broca un tamaño mayor.
- Profundidad del agujero ciego: profundidad = profundidad de rosca + longitud de entrada + espacio para viruta. Con macho helicoidal deje al menos 2–3 pasos de holgura.
- Desgaste de la broca: una broca desgastada taladra por debajo de cota. Si aumentan las roturas de machos, mida primero la broca con micrómetro.
Lista rápida de comprobación
- Broca elegida de la tabla y comprobada con D − P.
- ¿Corte o laminado? Laminado usa la tabla mayor.
- Margen de profundidad dejado en agujeros ciegos.
- 6G elegido cuando la rosca se recubre después.
- Roscas críticas verificadas con calibre pasa / no pasa.
Los valores de las tablas son de referencia, coherentes con DIN 336 y los catálogos habituales; para tolerancias especiales use la tabla del fabricante. Steel Wing suministra machos de máquina MCI Tool de stock en HSS-E y HSS-E-PM, de canal helicoidal, de entrada helicoidal y de laminar; elijamos juntos el tamaño y el tipo correctos para su aplicación.