Kernlochtabelle: metrisch, Feingewinde, UNC/UNF und G — der richtige Bohrerdurchmesser vor dem Gewindebohren
Kernlochdurchmesser für M1,6–M30, UNC/UNF und G (BSP); wie der Gewindetragsanteil Drehmoment und Festigkeit beeinflusst; warum Gewindeformer ein größeres Kernloch brauchen.
Die häufigste Ursache für Gewindebohrerbruch ist nicht der Gewindebohrer, sondern das Kernloch. Ein 0,2 mm zu kleines Loch erhöht das abzutragende Werkstoffvolumen und das Drehmoment deutlich; auch ein HSS-E-Gewindebohrer bricht dann. Diese Notiz fasst die Tabelle zusammen, die täglich in jeder Werkstatt gesucht wird, und erklärt die Logik dahinter.
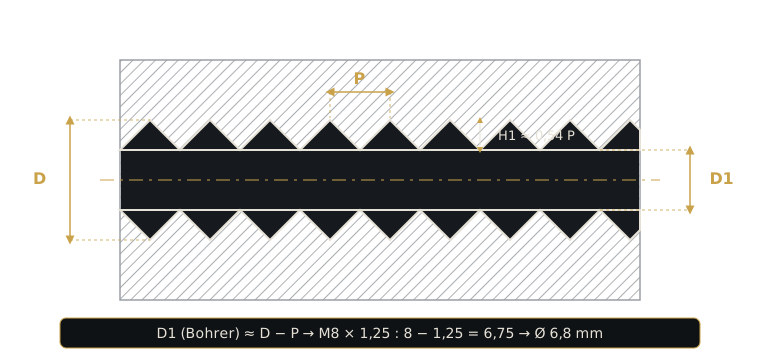
Faustformel: Kernlochdurchmesser ≈ Gewindedurchmesser − Steigung
Für metrische Gewinde gilt als praktische Regel für das Kernloch:
D1 ≈ D − P (D: Nenndurchmesser, P: Steigung)
Für M8 × 1,25: 8 − 1,25 = 6,75 → Bohrer Ø 6,8 mm. Für M10 × 1,5: 10 − 1,5 = 8,5 mm. Bei Standardtoleranz 6H ergibt das etwa 75 % Gewindetiefe und deckt sich mit den Tabellen nach DIN 336.
Metrisches Regelgewinde (M) — DIN 13
| Gewinde | Steigung (mm) | Bohrer Ø (mm) |
|---|---|---|
| M1,6 | 0,35 | 1,25 |
| M2 | 0,40 | 1,60 |
| M2,5 | 0,45 | 2,05 |
| M3 | 0,50 | 2,50 |
| M4 | 0,70 | 3,30 |
| M5 | 0,80 | 4,20 |
| M6 | 1,00 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,50 | 8,50 |
| M12 | 1,75 | 10,20 |
| M14 | 2,00 | 12,00 |
| M16 | 2,00 | 14,00 |
| M18 | 2,50 | 15,50 |
| M20 | 2,50 | 17,50 |
| M22 | 2,50 | 19,50 |
| M24 | 3,00 | 21,00 |
| M27 | 3,00 | 24,00 |
| M30 | 3,50 | 26,50 |
Metrisches Feingewinde (MF)
| Gewinde | Bohrer Ø (mm) |
|---|---|
| M8 × 1 | 7,00 |
| M10 × 1,25 | 8,80 |
| M10 × 1 | 9,00 |
| M12 × 1,5 | 10,50 |
| M12 × 1,25 | 10,80 |
| M14 × 1,5 | 12,50 |
| M16 × 1,5 | 14,50 |
| M18 × 1,5 | 16,50 |
| M20 × 1,5 | 18,50 |
| M24 × 2 | 22,00 |
| M30 × 2 | 28,00 |
UNC / UNF (Zoll)
| Gewinde | Bohrer (Zoll) | Bohrer Ø (mm) |
|---|---|---|
| 1/4-20 UNC | #7 | 5,10 |
| 5/16-18 UNC | F | 6,50 |
| 3/8-16 UNC | 5/16 | 7,90 |
| 7/16-14 UNC | U | 9,35 |
| 1/2-13 UNC | 27/64 | 10,70 |
| 5/8-11 UNC | 17/32 | 13,50 |
| 3/4-10 UNC | 21/32 | 16,70 |
| 1/4-28 UNF | #3 | 5,40 |
| 5/16-24 UNF | I | 6,90 |
| 3/8-24 UNF | Q | 8,40 |
| 1/2-20 UNF | 29/64 | 11,50 |
| 5/8-18 UNF | 37/64 | 14,70 |
G (BSP) Rohrgewinde — zylindrisch
| Gewinde | Gänge/Zoll | Bohrer Ø (mm) |
|---|---|---|
| G 1/8 | 28 | 8,80 |
| G 1/4 | 19 | 11,80 |
| G 3/8 | 19 | 15,30 |
| G 1/2 | 14 | 19,00 |
| G 3/4 | 14 | 24,50 |
| G 1 | 11 | 30,75 |
Die G-Werte sind DIN-336-Empfehlungen; manche Tabellen nennen stattdessen den Kerndurchmesser (z. B. 18,6 mm für G 1/2), beide Konventionen sind gebräuchlich. Bei kegeligen Rohrgewinden wie NPT und NPTF hängt das Kernloch von Gewindetiefe und Kegel ab; hier gilt die Tabelle des Gewindebohrerherstellers. Dichtgewinde sind mit Lehren zu prüfen.
Gewindetragsanteil: 60–75 % anstreben, nicht 100 %
Viele Bediener bohren kleiner, weil „volles Gewinde fester“ sei. Das Gegenteil stimmt:
- Von 75 % auf 100 % Gewindetiefe steigt die Zugfestigkeit des Gewindes nur um etwa 5 %.
- Dieselbe Änderung erhöht das Schneidmoment um das 2- bis 3-Fache. Daher kommen Bruch, Verschleiß und ausgerissene Gewinde.
- Stahl und rostfrei: 65–75 %. Aluminium und zähe Werkstoffe: 60–70 %. Gusseisen darf 75–80 % erreichen.
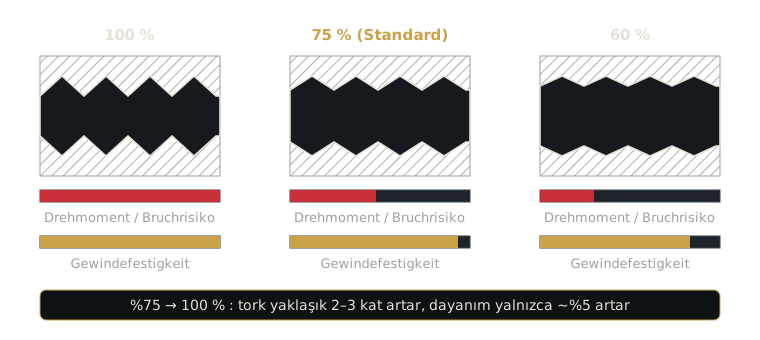
Genau diesen Bereich treffen die Tabellenwerte. Ein kleineres Loch tut dem Gewindebohrer keinen Gefallen.
Gewindeformer: das Kernloch wird größer gebohrt
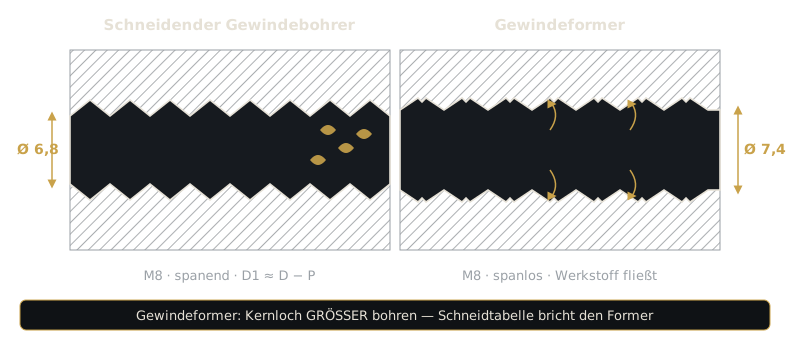
Ein Gewindeformer spant nicht; er verdrängt den Werkstoff plastisch in das Gewindeprofil. Da die Gewindespitze aus verdrängtem Werkstoff entsteht, wird das Kernloch größer gebohrt als beim schneidenden Gewindebohrer:
| Gewinde | Schneidend Ø | Former Ø |
|---|---|---|
| M3 | 2,50 | 2,80 |
| M4 | 3,30 | 3,70 |
| M5 | 4,20 | 4,60 |
| M6 | 5,00 | 5,50 |
| M8 | 6,80 | 7,40 |
| M10 | 8,50 | 9,30 |
| M12 | 10,20 | 11,10 |
Ein Gewindeformer im Kernloch nach Schneidtabelle bricht fast sicher. Former nur in zähen Werkstoffen (Aluminium, Kupferlegierungen, niedriggekohlter Stahl, austenitischer Rostfreistahl) mit Bruchdehnung über etwa 8 %; nie in Gusseisen. Kernlochmaße für Former schwanken je nach Hersteller und Ziel-Gewindetiefe um etwa ±0,1 mm; maßgeblich ist die Herstellertabelle.
Drei Fälle außerhalb der Tabelle
- Beschichtete Gewinde: Muss die Schraube nach Verzinken oder Phosphatieren passen, Gewindebohrer mit Toleranz 6G und eine Bohrergröße größer wählen.
- Sacklochtiefe: Lochtiefe = Gewindetiefe + Anschnittlänge + Spanraum. Bei spiralgenuteten Gewindebohrern mindestens 2–3 Steigungen Freiraum lassen.
- Bohrerverschleiß: Ein verschlissener Bohrer bohrt untermaßig. Nimmt der Gewindebohrerbruch zu, zuerst den Bohrerdurchmesser mit der Bügelmessschraube prüfen.
Kurze Checkliste
- Bohrer nach Tabelle gewählt und mit D − P geprüft.
- Schneiden oder Formen? Formen nutzt die größere Tabelle.
- Im Sackloch Tiefenzugabe gelassen.
- Bei nachträglicher Beschichtung 6G gewählt.
- Kritische Gewinde mit Gut-/Ausschusslehre geprüft.
Die Tabellenwerte sind Referenzwerte nach DIN 336 und gängigen Herstellerkatalogen; bei Sondertoleranzen gilt die Herstellertabelle. Steel Wing liefert MCI-Tool-Maschinengewindebohrer ab Lager in HSS-E und HSS-E-PM, spiralgenutet, mit Schälanschnitt und als Gewindeformer; wählen wir Größe und Typ für Ihre Anwendung gemeinsam.